
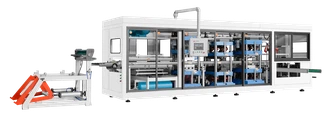
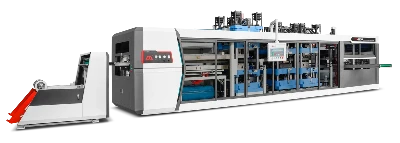

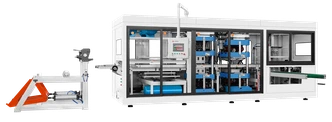
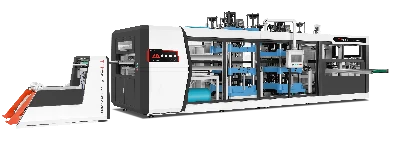
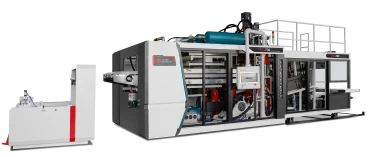
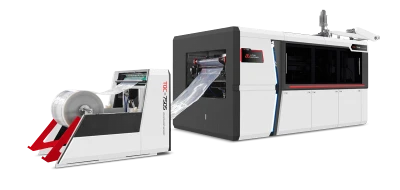
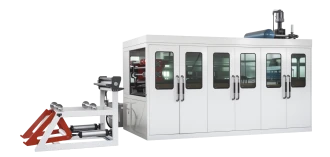
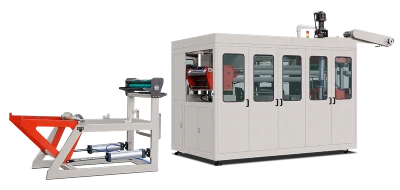
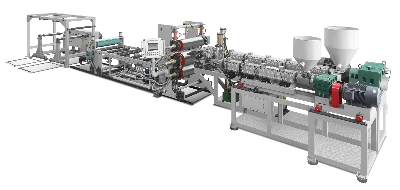
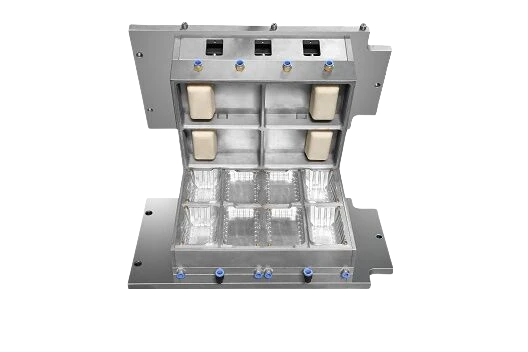
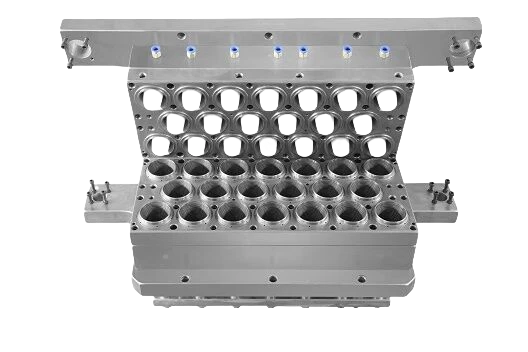
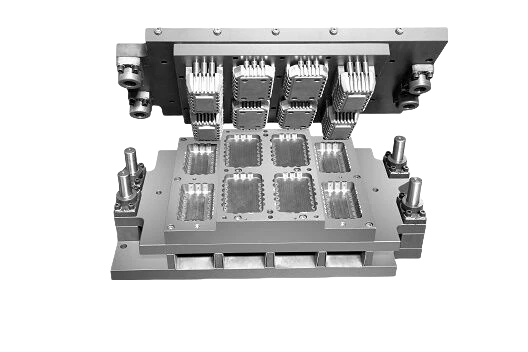
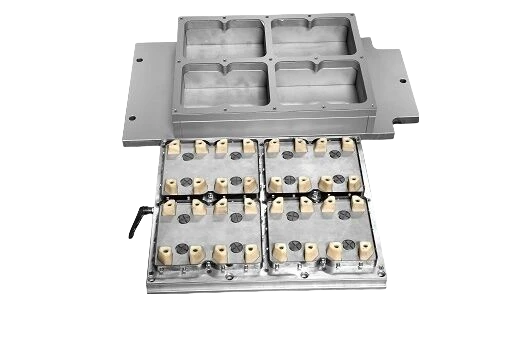
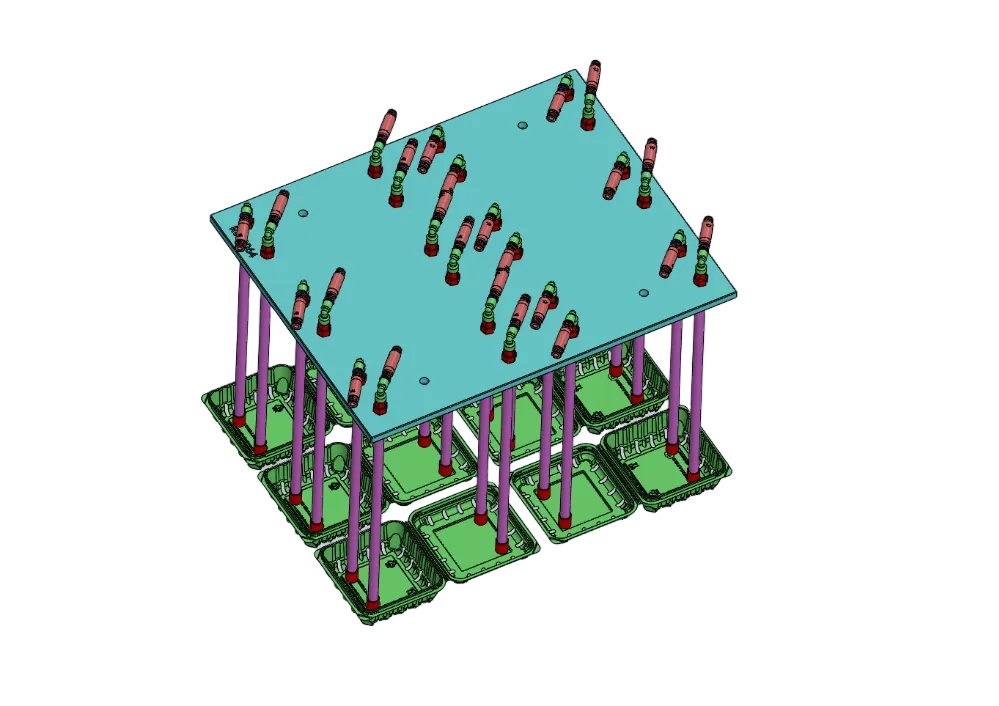

La differenza non riguarda la stazione di formatura o il sistema a vuoto. I caricatori manuali per carta e quelli per bicchieri di plastica utilizzano lo stesso processo: il foglio viene riscaldato, pressato contro uno stampo freddo per consolidarne la forma e infine tagliato. La differenza principale è quante volte, durante un ciclo, l’operatore deve intervenire sul foglio o sul prodotto. In una macchina semiautomatica, gli operatori caricano la carta, rimuovono il foglio formato e lo portano a una cesoia separata. In una linea completamente automatizzata, la carta viene alimentata da bobina e la macchina taglia i bicchieri nello stampo; poi un impilatore li conta e li raccoglie.
La parola «automatico» comprende tre tipi diversi di operazioni
Quasi nessuna macchina è in grado di svolgere autonomamente tutte le operazioni: perciò le specifiche di automazione della formatrice per bicchieri di plastica devono indicare quali delle tre attività svolge. La prima è l’alimentazione dei fogli. La carta può essere alimentata tramite rulli servocomandati oppure inserita manualmente a ogni ciclo. La seconda attività consiste nell’estrarre e rifilare i bicchieri. Le presse possono tagliare i bicchieri direttamente nello stampo, oppure i fogli caldi possono essere trasferiti a presse separate per il taglio. La terza attività è lo smaltimento degli scarti. La macchina può inviare autonomamente il materiale residuo a un granulatore oppure l’operatore può rimuoverlo manualmente.
Le macchine che alimentano automaticamente la carta, ma richiedono agli operatori di rifilare i bicchieri e rimuovere gli sfridi, sono spesso definite alimentatori di carta semiautomatici. Il termine «automatico» è ambiguo se il fornitore non specifica quali operazioni esegue la macchina. L’aspetto fondamentale è quante volte, a ogni ciclo, l’operatore deve intervenire sui fogli o sui prodotti. Ogni volta che un operatore accede alla zona degli utensili, si espone a un rischio per la sicurezza. Una valutazione dei rischi secondo ISO 12100 aiuta a individuare tali rischi. Le macchine per bicchieri di LITAI Machinery integrano alimentazione, riscaldamento, formatura e taglio. L’impilamento, il conteggio e la raccolta degli scarti di carta possono essere aggiunti come moduli.
| Interventi durante il ciclo | Processo semiautomatico | Processo automatico | Qual è la differenza |
|---|---|---|---|
| Alimentazione dei fogli | Fogli tagliati a mano | Alimentazione continua da bobina | Un operatore per macchina |
| Estrazione e finitura | Rimuovere i fogli caldi e rifilarli separatamente. | Punzonatura direttamente nello stampo | Segni di manipolazione, secondo fissaggio; |
| Impilato | Manuale | Impilatore a nastro o macchina impilatrice meccanica | Due o tre operatori |
| Scarti | Estrazione manuale | Sfridi e recupero | Materiali e manodopera |
Quali altre operazioni devono svolgere gli operatori con le macchine semiautomatiche?
Gli operatori eseguono diverse operazioni a ogni ciclo del caricatore manuale: posizionano e bloccano i fogli, attendono il riscaldamento, osservano la formatura, aprono la macchina, estraggono i fogli caldi indossando guanti, li portano alla pressa di rifilatura e raccolgono i bicchieri. La macchina attende l’operatore a ogni passaggio e il risultato dipende da come viene svolto il lavoro. Se il foglio viene posizionato anche solo pochi millimetri fuori centro, il materiale potrebbe allungarsi in modo non uniforme. Se l’operatore impiega troppo tempo a rimuovere il foglio formato, questo potrebbe raffreddarsi e aderire allo stampo. Il costo della manodopera è solo una parte del problema: anche la costanza della qualità del prodotto è importante. Inoltre, a ogni ciclo lo scarico manuale avvicina le mani dell’operatore a una zona calda. I caricatori manuali richiedono ulteriori misure di sicurezza, perché l’area di carico è un’apertura nel riparo della macchina. L’interblocco di sicurezza di questa apertura potrebbe dover garantire un livello di prestazione superiore rispetto agli altri dispositivi di sicurezza della macchina.
La vera causa delle differenze di velocità
La differenza tra le linee di produzione semiautomatiche e quelle per la lavorazione della plastica è evidente, ma la produzione non è l’unico fattore che incide sui costi. Un caricatore manuale con un foglio da 600 × 400 mm e 12 cavità può raggiungere 0,8 cicli al minuto, considerando le fasi di carico, riscaldamento, formatura, scarico e rifilatura. Può produrre da 600 a 1.200 bicchieri all’ora e richiede due o tre operatori. Una Macchina automatica per la produzione di bicchieri di plastica Una linea con uno stampo da 730 × 320 mm e 36 cavità può funzionare a 20 cicli al minuto. Un operatore può produrre circa 43.000 bicchieri all’ora.
La differenza di produzione è di circa 35 volte. Dipende soprattutto dal numero di cavità, passato da 12 a 36, e dall’alimentazione continua da bobina, che non si arresta per il cambio dei fogli. Il resto è dovuto al funzionamento della macchina. I caricatori manuali richiedono attese per il riscaldamento e lo scarico manuale. Le linee automatiche per la produzione di bicchieri di plastica riscaldano, formano e tagliano la carta in un unico processo.
L’automazione riduce i tempi di attesa, ma non cambia il fabbisogno di riscaldamento fondamentale dei materiali. Per portare il PP da 0,6 mm da 25 °C a 155 °C occorrono comunque circa 35 kJ/kg, con una capacità termica specifica di circa 1,9 kJ/kg·K. Per questo la velocità di produzione effettiva tende ad avvicinarsi ai 20 cicli al minuto, anziché ai 30–48 cicli al minuto indicati in alcune brochure. Le norme ISO 306 e ISO 527-3 riguardano le prove sui materiali, ma non determinano direttamente la velocità di produzione della macchina.


Come si calcola il costo della manodopera a parità di produzione
Per fare un confronto equo, bisogna confrontare macchine che producono lo stesso numero di bicchieri, non una singola macchina con un’intera linea. Una linea che produce circa 43.000 bicchieri all’ora può sostituire circa 36 caricatori manuali, ciascuno con una produzione di 1.200 bicchieri all’ora. Ogni caricatore manuale richiede due o tre operatori: in totale, circa 90 persone, contro una sola sulla linea automatizzata.
Se il costo viene calcolato per mille bicchieri, il vantaggio principale di una linea automatica per la produzione di bicchieri di plastica è la riduzione del costo della manodopera. La norma ISO 22400-2 fornisce un metodo per misurare le prestazioni produttive. Un indicatore utile è il numero di ore necessario per produrre una determinata quantità di bicchieri. La lavorazione manuale richiede circa 2,1 ore per 1.000 bicchieri, mentre le linee automatiche richiedono circa 0,023 ore di lavoro. Con un costo della manodopera di circa 3 dollari l’ora, il costo dell’operazione manuale è di circa 6,20 dollari ogni mille bicchieri, contro circa 0,07 dollari per la linea automatica. La differenza è di circa 0,006 dollari per bicchiere, prima di considerare scarti e consumi energetici.
Le linee di produzione automatiche possono consumare meno energia anche perché funzionano a velocità costante, anziché alternare le fasi tra un foglio e l’altro. La norma ISO 50001 fornisce indicazioni sulla gestione dell’energia. Se una linea automatizzata costa 100.000 dollari in più di una macchina manuale, il solo risparmio sulla manodopera potrebbe ripagare l’investimento dopo la produzione di 16 milioni di bicchieri. Il ritorno effettivo dipende dalla produzione, dai salari, dai consumi energetici e dal tasso di scarto.
Costi di sostituzione, superficie occupata e parco macchine
Con la lavorazione manuale, per aumentare la produzione non basta usare una macchina più grande: occorrono più macchine, con i problemi che ne conseguono. Trentasei macchine e le relative unità di rifilatura occupano molto spazio. Ogni macchina richiede inoltre i propri ripari di sicurezza, interventi di manutenzione e una linea di aria compressa. Le linee automatiche occupano meno spazio. Il solo telaio di formatura è lungo circa 8 metri e una singola linea può sostituire numerose macchine diverse.
Anche la rapidità dei cambi formato è importante. Se occorre mezza giornata per cambiare la misura del bicchiere su una linea automatica, la linea potrebbe produrre un solo prodotto. In questo caso, un tempo di cambio più breve è più utile di una velocità massima maggiore. LITAI Machinery dichiara che la sua macchina completamente servocomandata consente di sostituire gli utensili in 20 minuti e richiamare le impostazioni di produzione salvate. In questo modo la linea può produrre bicchieri di forme e dimensioni diverse riducendo i tempi di attrezzaggio.
Se una macchina semiautomatica è più conveniente da acquistare
A determinati livelli di produzione, le macchine manuali sono la scelta giusta. Una macchina che lavora su un turno può essere sufficiente per produrre centinaia di migliaia di bicchieri al mese. Se la domanda è bassa, la capacità produttiva della macchina non è un problema rilevante. Una linea automatica potrebbe rivelarsi uno spreco di denaro se resta inattiva.
Anche le macchine semiautomatiche possono essere una buona scelta per alcuni materiali. I fogli spessi, ad esempio quelli di plastica da 2–3 mm, e i fogli preessiccati, come il PET, che devono essere formati, possono risultare più facili da gestire se gli operatori li caricano singolarmente a mano. I rulli di alimentazione possono aumentare la tensione del foglio. La norma ISO 11357-3 spiega come misurare il comportamento di fusione e cristallizzazione delle materie plastiche, fornendo indicazioni utili per la selezione dei materiali e il controllo del processo.
Un ciclo di produzione breve è un altro motivo per scegliere macchine semiautomatiche. Gli stampi con meno cavità sono spesso molto meno costosi di quelli multicavità utilizzati sulle linee automatiche. Ciò li rende una scelta migliore per i nuovi prodotti la cui domanda di mercato non è ancora stata verificata. I campioni possono essere realizzati su macchine semiautomatiche e testati nelle condizioni previste dalla norma ISO 291 prima di confrontarli con i componenti di produzione.
Quale termine potrebbe sostituire la parola «automatico»?
Chiedete informazioni concrete, non aggettivi. Una specifica utile da mettere per iscritto elenca le operazioni manuali ancora necessarie durante un ciclo normale, il personale richiesto, i secondi di lavoro per ciclo, le modalità di alimentazione della carta e il diametro della bobina, la possibilità di rifilare nello stampo, il modo in cui gli scarti escono dalla macchina e la reale possibilità di impiegare il tempo risparmiato per produrre altri bicchieri. Richiedete uno stampo conforme alla versione aggiornata dei disegni e informazioni sul sistema qualità che lo gestisce. LITAI Machinery dichiara di adottare un sistema qualità ISO 9001 e di offrire formatura e rifilatura nello stampo, impilamento automatico, conteggio e raccolta degli scarti: sono dichiarazioni che dovrebbero essere riportate nelle specifiche per iscritto, anziché essere accettate come semplici etichette di categoria. Chiedete poi che cosa succede al prodotto tra la macchina e il tavolo di confezionamento: è in questo tratto che iniziano ad applicarsi i requisiti di progettazione igienica per le macchine alimentari.
Domande frequenti
L’automazione completa significa che non servono operatori sulla linea di produzione?
No. Significa che gli operatori non devono intervenire sul prodotto durante il ciclo di formatura e finitura. Restano comunque altre attività: cambiare le bobine di fogli, pulire i fermi, esaminare i campioni e sorvegliare le macchine. Un modo migliore per misurare il livello di automazione è contare quante volte un operatore interviene ogni 1.000 bicchieri, anziché contare quante persone sono presenti nelle vicinanze.
È possibile aggiornare in seguito le macchine semiautomatiche?
Parzialmente. Le attrezzature per l’impilamento e i sistemi per la gestione degli scarti possono spesso essere aggiunti a valle della macchina. La finitura nello stampo è più difficile da aggiungere, perché dipende dalla stazione di formatura e dallo stampo: non è un semplice accessorio.
Quali bicchieri prodotti a macchina sono più uniformi?
I risultati delle linee di produzione completamente automatizzate sono generalmente costanti. Non è merito soltanto dei servomotori: lo stampo di tranciatura può mantenere le dimensioni del bordo entro circa ±0,2 mm, poiché lo stesso utensile forma e taglia il bicchiere. Gli operatori non devono trasferire il prodotto dalla piattaforma di formatura a una rifilatrice separata. Si riducono così anche le differenze dovute alla manipolazione e ai tempi di intervento degli operatori.
Che cosa verificare prima di effettuare un ordine?
Le norme sul contatto con gli alimenti si applicano non solo alle macchine, ma anche alle materie prime e ai prodotti finiti. Nell’UE, il regolamento (CE) n. 1935/2004 e il regolamento (UE) n. 10/2011 della Commissione disciplinano i materiali a contatto con gli alimenti e i materiali plastici. Negli Stati Uniti, la norma FDA 21 CFR 177.1520 riguarda determinati polimeri olefinici. Se gli operatori manipolano i bicchieri tra la formatura e il confezionamento, la norma EN 1672-2 fornisce indicazioni sui requisiti igienici delle macchine. Anche la direttiva (UE) 2019/904 incide sulla scelta dei materiali e sull’uso della plastica monouso nell’UE.
Le macchine vanno scelte in base ai volumi, al tipo di prodotto e ai tempi di produzione, non soltanto alla loro denominazione. Verificate quante volte un operatore deve intervenire sul prodotto, il tempo di lavoro per 1.000 bicchieri e quanto occorre per cambiare il formato del bicchiere. Le linee completamente automatizzate sono convenienti quando i volumi e i tempi di funzionamento sono sufficienti a coprire i costi aggiuntivi.
Fonte delle informazioni
ISO 12100:2010 — Sicurezza del macchinario: valutazione e riduzione dei rischi, compresi i punti di intervento durante il ciclo
ISO 13849-1 — Parti dei sistemi di comando legate alla sicurezza: livello di prestazione
IEC 60204-1 — Equipaggiamento elettrico delle macchine industriali
Regolamento (UE) 2023/1230 — Immissione delle macchine sul mercato europeo
ISO 22400-2 — Indicatori chiave di prestazione per la gestione delle attività produttive
ISO 50001 — Sistemi di gestione dell’energia
ISO 306 — Temperatura di rammollimento Vicat dei materiali termoplastici
ISO 527-3 — Proprietà a trazione di film e fogli
ISO 11357-3 — Temperatura ed entalpia di fusione e cristallizzazione
ISO 291 — Atmosfere normalizzate per il condizionamento e la prova delle materie plastiche
ISO 9001:2015 — Sistemi di gestione per la qualità: requisiti
EN 1672-2 — Macchine per l’industria alimentare: requisiti igienici
Regolamento (CE) n. 1935/2004 — quadro normativo per i materiali a contatto con gli alimenti; regolamento (UE) n. 10/2011 della Commissione — materiali plastici destinati al contatto con gli alimenti; norma FDA statunitense 21 CFR 177.1520 — polimeri olefinici
Direttiva 2019/904 — Riduzione dell’impatto di determinati prodotti di plastica monouso