
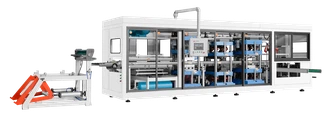
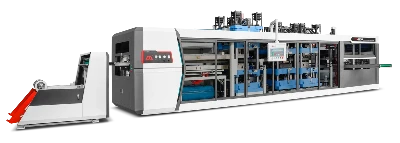

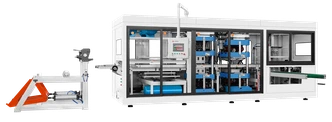
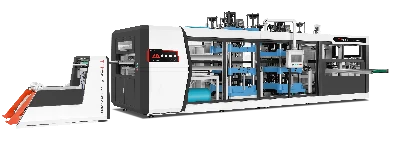
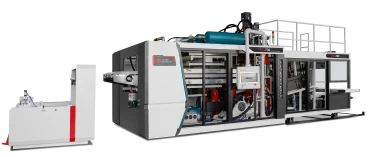
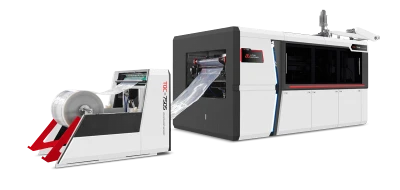
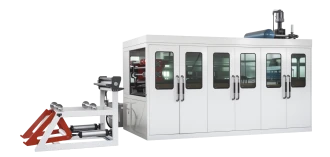
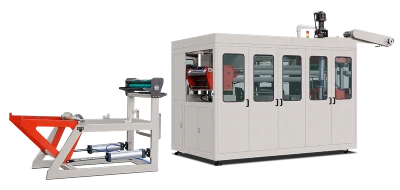
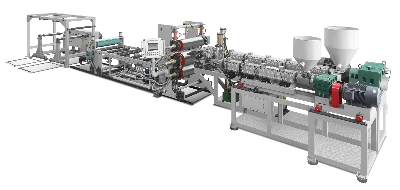
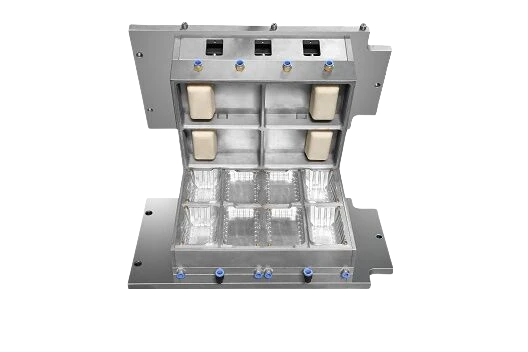
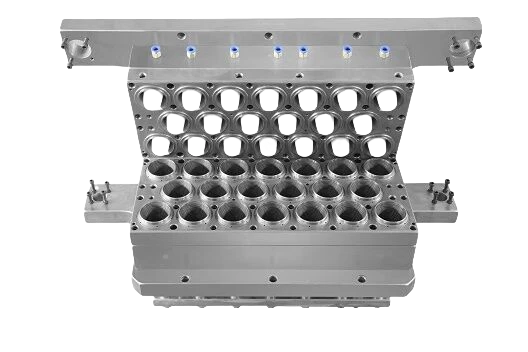
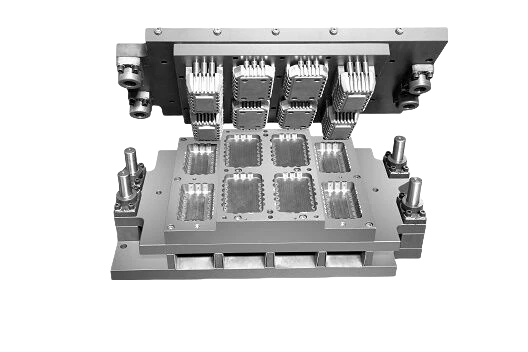
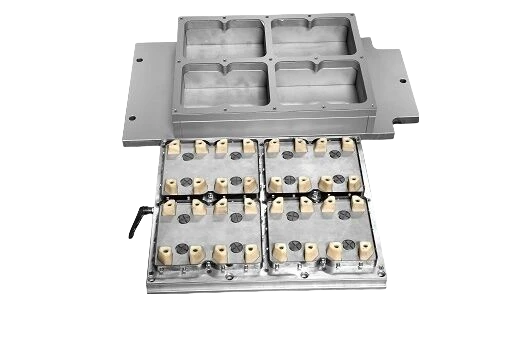

La formatrice per bicchieri in poliestere riscalda il PET amorfo entro un intervallo ristretto di temperature, sopra il suo punto di transizione vetrosa. Il foglio sottile viene quindi formato su uno stampo a temperatura controllata e il bicchiere viene rifilato nello stesso ciclo. È così che funzionano la maggior parte delle linee di termoformatura. La differenza principale tra il PET e il PP o il PS è che il PET deve essere riscaldato al momento giusto. Se viene riscaldato troppo a lungo, inizia a cristallizzare. Una volta che la lastra è eccessivamente cristallizzata, diventa difficile o impossibile formarla correttamente. La macchina deve controllare il tempo e la temperatura di riscaldamento, usare stampi freddi per bicchieri trasparenti o stampi caldi per bicchieri cristallizzati e lavorare lastre perfettamente asciutte.
Cosa cambia quando la resina è PET
Ogni tipo di resina impone vincoli diversi alla macchina per termoformatura. Il polipropilene (PP) e il polistirene (PS) si ammorbidiscono e si formano con il calore. Se la macchina si riscalda lentamente o rapidamente, oppure rimane calda mentre gli operatori rimuovono un'ostruzione, in genere si può continuare la produzione senza grossi problemi. Il PET amorfo è diverso. Esce dalla linea di estrusione in uno stato vetroso e freddo, con una densità di circa 1,335 g/cm³. Nel lungo periodo, questa condizione è instabile. Secondo la norma ISO 1183-1, il PET completamente cristallino ha una densità elevata, pari a circa 1,455 g/cm³. Poiché il PET cristallizzato è più difficile da formare, la formatura deve avvenire prima che cristallizzi eccessivamente.
LITAI Machinery utilizza gli stessi stampi basculanti di base, servomotori e telai idraulici impiegati per altre materie plastiche. La differenza principale riguarda la configurazione del processo. La formatrice per bicchieri in PET deve controllare la temperatura e asciugare correttamente la lastra. Le sue prestazioni dipendono non solo dalle dimensioni di formatura, ma anche da come la macchina gestisce il calore e mantiene asciutta la lastra di PET.
Riscaldamento: finestre temporali critiche
La differenza tra un bicchiere trasparente in PET e uno bianco dipende da un intervallo di temperature molto ristretto.
Il PET amorfo si ammorbidisce a 75–80 °C e fonde a 250–260 °C. A circa 140 °C può iniziare a cristallizzare anche senza stampi, poiché le catene polimeriche possono muoversi e formare strutture ordinate. Questo comportamento può essere misurato mediante calorimetria differenziale a scansione secondo ISO 11357-3 e ASTM D3418. Le lastre devono essere riscaldate con attenzione fino a una temperatura superficiale di circa 110–140 °C. I bicchieri in polipropilene vengono solitamente formati con temperature della lastra più elevate, intorno a 150–165 °C.
Questo cambia il modo in cui funzionano i riscaldatori. Le zone di riscaldamento richiedono impostazioni più basse e i riscaldatori superiori e inferiori necessitano di un controllo più preciso. Anche la distanza tra l'ultimo riscaldatore e la stazione di formatura deve essere ridotta. Una volta raggiunta la temperatura corretta, il PET ha poco tempo prima che inizi la cristallizzazione. Il surriscaldamento del PP può causare cedimenti, risolvibili regolando il processo. Il surriscaldamento del PET può invece provocare cristallizzazione, che non può essere invertita durante la normale formatura.
Due soluzioni: bicchieri trasparenti e bicchieri cristallizzati
Il processo per bicchieri trasparenti in PET utilizza lastre amorfe e stampi di raffreddamento, generalmente a 15–25 °C. Il bicchiere si raffredda rapidamente e mantiene la sua struttura vetrosa trasparente. Il risultato è un bicchiere trasparente simile a quelli in polistirene che sostituisce. La sua resistenza al calore è però limitata dalla temperatura di transizione vetrosa, quindi è adatto alle bevande fredde o a temperatura ambiente, non alle bevande calde.
Il processo per il PET cristallizzato utilizza stampi caldi, di solito a temperature di 140–170 °C. Il bicchiere rimane nello stampo abbastanza a lungo da consentire la cristallizzazione del materiale. Diventa così opaco e bianco, con una maggiore resistenza al calore. La norma ISO 306 misura il comportamento di rammollimento per aiutare a valutare le prestazioni del PET alle alte temperature; il solo aspetto non indica la resistenza al calore.
Quando si ordina un Macchina per la produzione di bicchieri in PET Per i bicchieri trasparenti, il sistema richiede un refrigeratore per stampi e un ciclo di pochi secondi. Per i bicchieri cristallizzati, la macchina richiede uno stampo riscaldato a olio e un ciclo più lungo, in genere di alcune decine di secondi. Passare da un processo all'altro richiede modifiche al sistema di riscaldamento, al design degli stampi e ai sistemi di estrazione dei bicchieri. LITAI Machinery offre due configurazioni sulla stessa struttura di formatura di base.
| Trasparente, amorfo | Cristallizzazione | |
|---|---|---|
| Temperatura dello stampo | 15–25 °C, raffreddamento | 140–170 °C, riscaldamento |
| Aspetto | Trasparente come il vetro | bianco opaco |
| Temperatura di esercizio | Riempimento a freddo e a temperatura ambiente | Elementi riscaldanti |
| Tempo di ciclo | Secondi | Alcune decine di secondi |
Essiccazione e lunghezza delle catene: cosa comportano le lastre
Alle alte temperature di fusione, l'acqua può degradare il PET. Per questo motivo, prima dell'estrusione la resina PET viene essiccata per 4–6 ore a 160–170 °C. L'essiccatore dovrebbe mantenere il punto di rugiada vicino a −40 °C e ridurre il contenuto di umidità a circa 0,005–0,02%, ovvero 50–200 ppm. L'umidità va misurata, non valutata al tatto.
Anche piccole quantità d'acqua possono danneggiare le catene polimeriche. Con un'umidità di 100 ppm, un chilogrammo di PET contiene circa 5,6 mmol d'acqua. Se ogni molecola d'acqua rompe un legame estere, una singola fusione può ridurre di circa un decimo il numero di catene polimeriche in una resina per lastre con viscosità intrinseca di 0,80 dL/g e peso molecolare medio di 20.000 g/mol. La viscosità intrinseca può diminuire di circa 0,05 dL/g. Ciò può rendere fragile il bicchiere e causare la rottura del bordo.
Striature argentate e piccole bolle sulle pareti dei bicchieri sono segni comuni di danni causati dall'umidità. Gli acquirenti spesso li notano per primi perché sono facili da vedere e fotografare. LITAI Machinery considera l'essiccazione della resina e il trattamento della lastra parte integrante delle specifiche della linea di formatura. Se resta esposto tra l'essiccatore e il forno di formatura, il PET riassorbe l'umidità. Se la qualità della lastra in ingresso è incerta, verificarne la viscosità intrinseca mediante viscosimetria capillare secondo ISO 1628-5 o ASTM D4603.
Come produrre e riparare un bicchiere che si crepa
Le lastre di PET devono essere riscaldate oltre la temperatura di transizione vetrosa prima dello stiramento. Se la temperatura è troppo bassa, il materiale può snervarsi invece di stirarsi uniformemente e la zona stirata diventerà bianca. Questo difetto è chiamato sbiancamento da stress. Le lastre non devono essere nemmeno troppo calde, perché il PET si indurisce durante lo stiramento. Questo incrudimento da deformazione permette di formare bicchieri profondi senza strappare il fondo. Significa anche che il materiale si indurisce rapidamente durante la formatura. Man mano che il foglio si ammorbidisce, il punzone deve muoversi rapidamente all'inizio e rallentare verso la fine. Per un bicchiere da bibita rastremato, il solo vuoto spesso non è sufficiente: si usa quindi una pressione di 4–8 bar per l'assistenza del punzone, così da favorire la formatura del foglio.
Anche la rifilatura può influire sulla qualità del bicchiere. I bordi vengono tagliati negli utensili di formatura, che aiutano a mantenerne le dimensioni entro ±0,2 mm su macchine ben regolate. Il bordo è inoltre un punto in cui si verificano spesso difetti, perché è sottile, molto orientato e tende a cristallizzare più facilmente a contatto con un utensile caldo. Una leggera striatura sul bordo può indicare una cristallizzazione parziale. Quella zona appare più dura e probabilmente si creperà prima della parete trasparente adiacente.
Il taglio dei bordi all'interno degli stampi migliora anche la sicurezza e tiene le mani lontane dalle lame esposte. La progettazione meccanica deve rispettare le norme di sicurezza pertinenti, tra cui ISO 12100 e ISO 13849-1. Gli impianti elettrici devono essere conformi alla norma IEC 60204-1 e alle normative applicabili sulle macchine, tra cui il Regolamento (UE) 2023/1230.
| Cosa si vede | Cosa indica |
|---|---|
| pareti o bordi bianco latte | Al di sotto della transizione: immagini |
| Striature argentate, schiuma fragile | La lastra è umida, non difettosa. |
| Una fascia opaca, poi i bordi si spaccano | Cristallizzazione dei bordi |
| Pareti laterali piene, fondo sottilissimo | Assistenza del punzone insufficiente |
Produzione: stessi utensili, risultati diversi
Anche se le macchine per bicchieri in PET e le linee di produzione in polipropilene funzionano a velocità simili, i loro livelli di produzione sono diversi. La differenza dipende dai requisiti di riscaldamento e dalle condizioni di formatura.
Consideriamo una lastra di PET spessa 0,5 mm e con densità di 1,335 g/cm³. Una lastra di 730 × 320 mm pesa circa 156 grammi. Riscaldarla da 25 °C a 130 °C richiede circa 28 kJ, assumendo una capacità termica specifica di 1,7 kJ/kg·K. A 15 cicli al minuto, il fabbisogno termico di formatura è di circa 7 kW.
Per il polipropilene, lastre da 140 g vengono riscaldate da 25 °C a 155 °C; con una capacità termica specifica di 1,9 kJ/kg·K, richiedono circa 35 kJ per ciclo. A 20 cicli al minuto, il fabbisogno termico è di quasi 11 kW. Ciò significa che i forni per PET richiedono meno calore per la formatura.
La differenza principale riguarda la produzione. Uno stampo a 36 cavità può produrre 540 bicchieri al minuto, cioè circa 32.400 bicchieri all'ora. A 20 cicli al minuto, lo stesso stampo può produrre 720 bicchieri al minuto, ossia circa 43.200 bicchieri all'ora.
Anche gli impianti di essiccazione consumano energia. A 160–170 °C, essiccare circa 140 kg di lastre di PET all'ora aumenta il fabbisogno termico di circa 10 kW, senza contare l'energia necessaria alla rigenerazione del desiccante. Per questo, LITAI Machinery definisce i requisiti pratici delle linee di produzione PET considerando sia gli essiccatori sia le macchine di formatura.
Cosa non può fare il PET?
Il PET ha il vantaggio di essere ampiamente raccolto e riciclato. I bicchieri in PET possono inoltre soddisfare i criteri di progettazione per il riciclaggio. Tuttavia, i bicchieri in PET amorfo iniziano ad ammorbidirsi a circa 70–80 °C, perciò non sono adatti al riempimento a caldo, ai trattamenti in autoclave o al lavaggio industriale. Il PET è anche sensibile alle ammaccature e può essere danneggiato da sostanze fortemente alcaline, quindi non è adatto ad alcune applicazioni con livelli di pH elevati.
Il PET non è biodegradabile e non soddisfa i requisiti di compostabilità delle norme EN 13432 o ASTM D6400. A partire dal settembre 2026, la Direttiva (UE) 2024/825 considera le dichiarazioni ambientali non comprovate una pratica commerciale sleale.
Anche i bicchieri in PET sono soggetti alle norme sui materiali a contatto con gli alimenti. Negli Stati Uniti, il polietilene tereftalato è disciplinato dalla norma 21 CFR 177.1630. In Europa, i requisiti per i materiali a contatto con gli alimenti sono stabiliti dal Regolamento (CE) n. 1935/2004 e dal Regolamento (UE) n. 10/2011 della Commissione. Il PET riciclato deve provenire da un processo di riciclaggio autorizzato dal Regolamento (UE) 2022/1616. Il regolamento autorizza l'impiego di processi di riciclaggio, non dei materiali riciclati in quanto tali. Attualmente, i requisiti sul contenuto di materiale riciclato previsti dalla Direttiva (UE) 2019/904 si applicano alle bottiglie per bevande, non ai bicchieri.
Domande frequenti
È possibile lavorare PET e polipropilene sulla stessa linea?
La struttura di formatura è adatta perché LITAI Machinery costruisce macchine per diverse materie plastiche. Tuttavia, gli utensili e il sistema di riscaldamento devono essere adattati ai diversi materiali. Il PET richiede un controllo più preciso e, di solito, temperature degli utensili più basse. Inoltre, il ristretto intervallo di formatura richiede un processo più delicato. Le lastre devono essere essiccate prima di entrare nel forno.
Perché i bicchieri in PET a volte appaiono opachi?
Una zona bianco latte indica che il materiale è stato stirato e che la formatura è avvenuta al di sotto della temperatura di transizione vetrosa. Un aspetto velato su tutto il pezzo, compresa la flangia non formata, può indicare che la lastra sta iniziando a cristallizzare nel forno. Piccole bolle o striature argentate di solito segnalano la presenza di umidità nella lastra. Ogni problema richiede una soluzione diversa.
Quali sono gli errori più comuni nelle specifiche?
Scegliete il bicchiere in base all'aspetto, non alla temperatura a cui sarà sottoposto. Un bicchiere trasparente in PET amorfo e uno opaco in PET cristallizzato possono essere realizzati sulla stessa macchina per bicchieri in PET e avere entrambi un aspetto impeccabile. Tuttavia, la loro resistenza al calore può differire di oltre 100 gradi. Se ordinate bicchieri in PET senza specificare se sono destinati a contenuti freddi o caldi, potreste ricevere un sistema di riscaldamento e formatura non adatto.
Le fasi di base di una formatrice per bicchieri in PET sono le stesse delle altre linee di termoformatura: svolgimento, riscaldamento, formatura, raffreddamento, rifilatura e impilamento. Le differenze principali sono l'intervallo ristretto di temperature di formatura, la necessità di essiccare la lastra fino a un'umidità molto bassa e la scelta di stampi freddi per i bicchieri trasparenti e di stampi caldi per quelli resistenti al calore. Disegni, profondità di formatura e opzioni di stampo per bicchieri, vassoi e contenitori in polipropilene, PS, PET e PLA sono disponibili su litaimachinery.com.
Fonte delle informazioni
- ISO 11357-3, ASTM D3418 e ISO 306: fusione, cristallizzazione e temperatura di rammollimento Vicat dei materiali termoplastici
- ISO 1183-1, ISO 1628-5 e ASTM D4603: densità delle materie plastiche non cellulari e viscosità intrinseca dei poliesteri termoplastici
- ISO 12100, ISO 13849-1, IEC 60204-1 e Regolamento (UE) 2023/1230: valutazione dei rischi delle macchine, sicurezza dei sistemi di comando, apparecchiature elettriche e quadro normativo UE sulle macchine
- Regolamento (CE) n. 1935/2004, Regolamento (UE) n. 10/2011 della Commissione e 21 CFR 177.1630: materiali e polimeri a contatto con gli alimenti
- Regolamento (UE) 2022/1616: riciclaggio dei materiali plastici a contatto con gli alimenti e processi di riciclaggio autorizzati
- Direttiva (UE) 2019/904 e Direttiva (UE) 2024/825: obiettivi per le plastiche monouso e comprovazione delle dichiarazioni ambientali
- EN 13432 e ASTM D6400: compostabilità degli imballaggi