

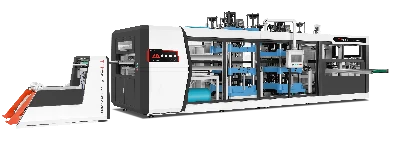
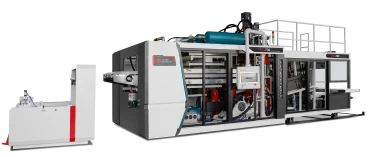
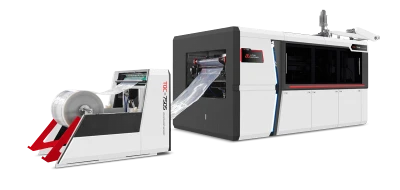
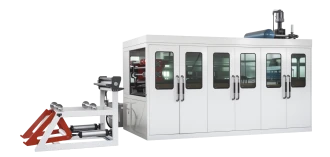
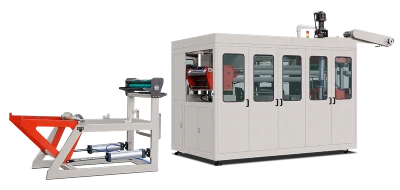
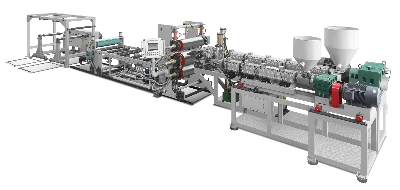
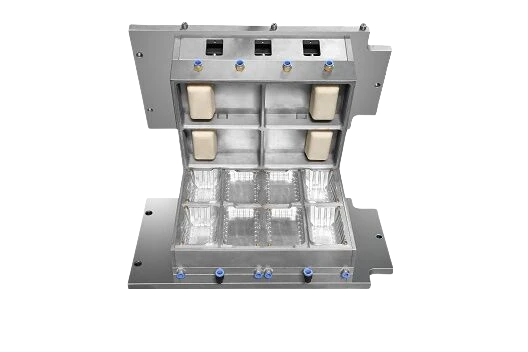
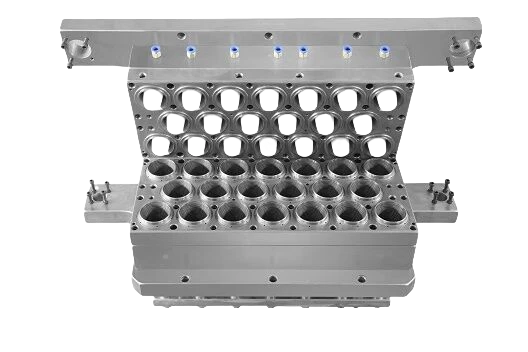
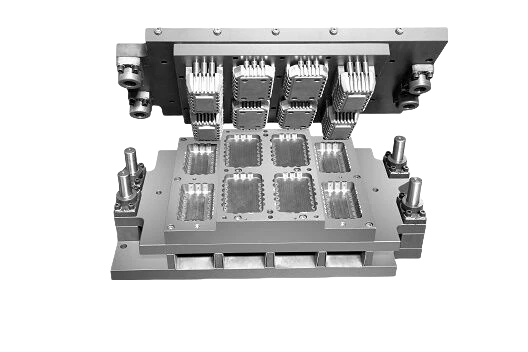
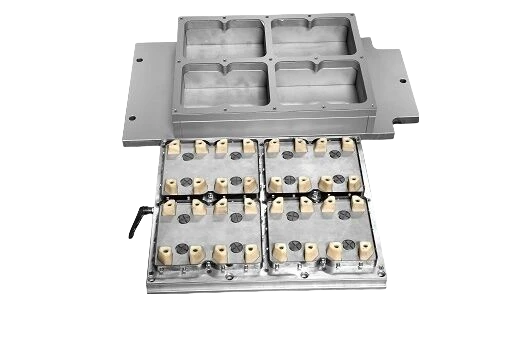
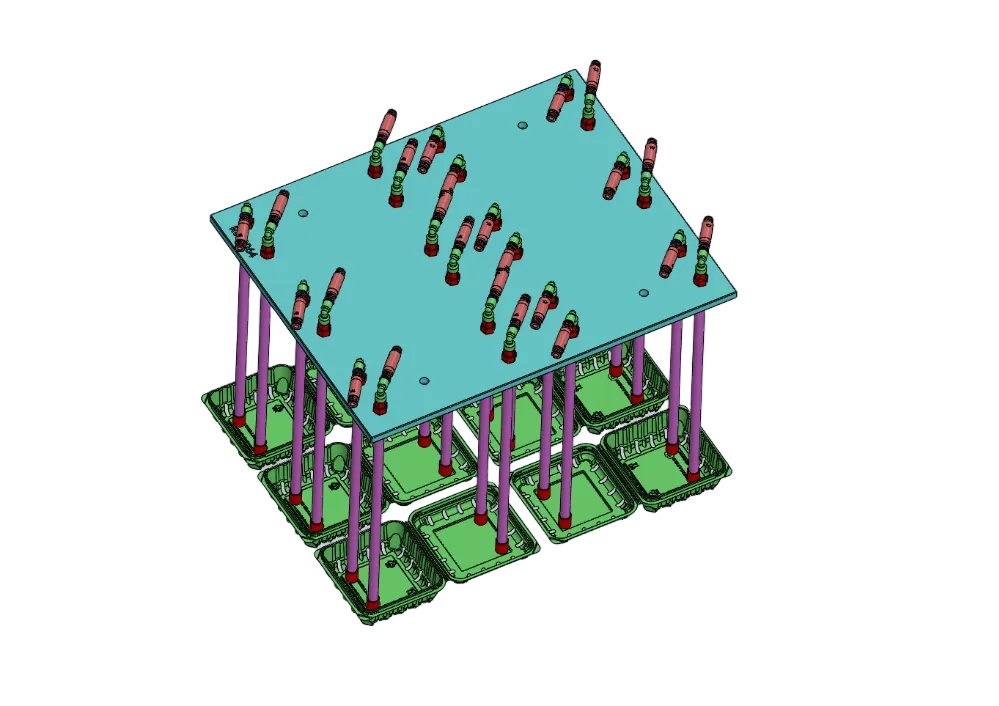

A Termoformatrice per PET La macchina non determina lo spessore della lastra: lavora con quello che scegliete. Selezionate lo spessore in base allo spessore minimo della parete del pezzo finito, al rapporto di stiramento superficiale dello stampo e alla perdita di spessore ammissibile. Il modello di bicchiere da 90 mm ha un passo di 80 mm e un rapporto di stiramento superficiale di circa 3,3. Ciò significa che una lastra da 0,6 mm può formare una parete spessa 0,18 mm. Gran parte del dibattito sullo spessore della lastra riguarda in realtà il rapporto di stiramento, la forma dello stampo, la profondità di imbutitura e la progettazione del punzone, non solo le proprietà della resina.
Lo spessore della lastra acquistata non è lo spessore della parete del pezzo
Una termoformatrice per PET trasforma la lastra in pezzi con pareti e finiture definite. La densità del materiale rimane invariata e non viene aggiunto altro materiale. Lo spessore della parete dipende dalla forma del pezzo e dalla distribuzione del materiale durante il processo. Il rapporto di stiramento superficiale è il rapporto tra la superficie del prodotto finito e l’area di lastra assegnata al pezzo.
Consideriamo un bicchiere con un diametro di 78 mm all’imboccatura, 55 mm alla base e un’altezza di 90 mm. È stampato con un passo di 80 mm. La lunghezza inclinata della parete è di 90,7 mm. La superficie della parete è di 18.955 mm² e quella della base è di 2.376 mm². La superficie totale del pezzo è di 21.331 mm², mentre l’area di lastra assegnata a ciascuna cavità è di 6.400 mm². Il rapporto di stiramento superficiale è 3,3. Di conseguenza, una lastra da 0,6 mm produce una parete dello spessore medio di circa 0,18 mm. Considerando anche le zone sottili tra le cavità, lo spessore della parete potrebbe avvicinarsi a 0,16 mm. La densità è rilevante solo quando occorre calcolare il peso, non lo spessore. La densità si misura secondo la norma ISO 1183-1. Per questo le lastre si acquistano a peso, ma vengono specificate in base allo spessore.
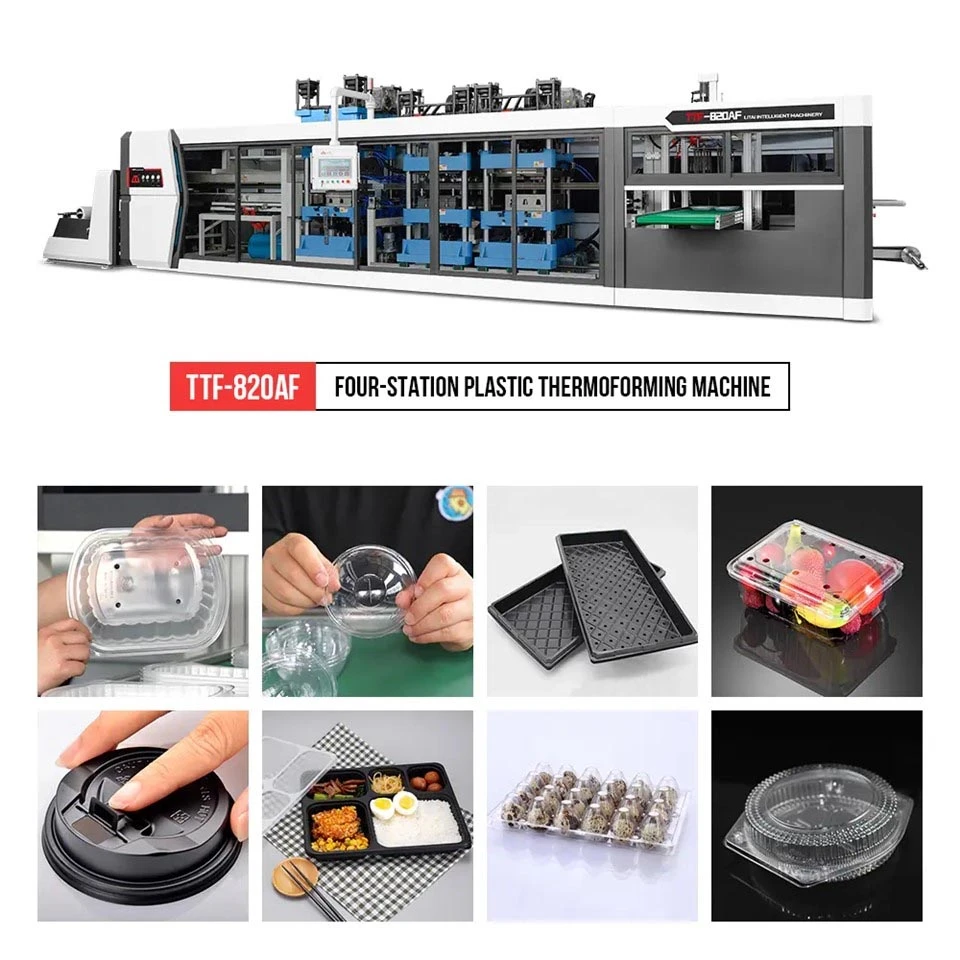
LITAI Machinery produce termoformatrici per spessori da 0,2 a 2,0 mm. La gamma comprende presse idrauliche da 650 × 300 mm e macchine servoassistite da 750 × 480 mm. Queste macchine possono controllare le dimensioni del bordo con una tolleranza di ±0,2 mm. Tale tolleranza dipende dallo stampo, non dalla lastra.
Partire dalla parete più debole
Il bicchiere non viene scartato perché lo spessore medio della parete è ridotto, ma perché una zona è leggermente più sottile delle altre. È abbastanza facile prevedere dove. In un bicchiere profondo, di solito è il fondo, dove la lastra rimane più a lungo a contatto con il punzone e viene stirata maggiormente. In un bicchiere basso, il punto critico può essere il bordo: la sua forma cambia poco, ma c’è meno materiale per resistere ai danni durante la sformatura. In un vassoio rettangolare, il punto più critico è solitamente il raggio dell’angolo.
Il processo è semplice: individuate i difetti, tagliate un campione termoformato, misurate lo spessore delle pareti e poi scegliete lo spessore della lastra. Il taglio del campione è necessario. La dima misura i bordi e raramente permette di individuare un cedimento localizzato.
La distribuzione dello spessore della parete dipende dallo stampo. La formatura sottovuoto senza assistenza del punzone produce in genere un rapporto tra lo spessore del bordo e quello della base di circa 3:1. L’impiego del punzone ausiliario e della formatura in pressione può ridurre tale rapporto a meno di 2:1. Può essere più efficace che aumentare la lastra di 0,1 mm, perché trasferisce materiale nella zona sottoposta alle sollecitazioni maggiori invece di ispessire l’intero pezzo.
Anche la larghezza della lastra deve essere compatibile con lo stampo. La TJP-900E di LITAI Machinery lavora bobine larghe 900 mm e può raggiungere una capacità di 400 kg/h. Uno stampo largo 750 mm lascia 75 mm per lato da destinare al riciclo. La larghezza della bobina e la disposizione delle cavità devono essere progettate insieme.

I difetti cambiano a seconda della scala
| Modalità di cedimento | Analisi per scala | Quali altri fattori influiscono | Quando i metri non sono la leva giusta |
|---|---|---|---|
| Pile che si flettono sotto il carico del pallet | circa t² | Sformo, nervatura, svasatura del bordo | Le nervature d’impilamento determinano l’altezza della pila |
| Rigidezza del pannello laterale | t3 | Miscela | Lo stampo non può imbutire più in profondità |
| Crepe sul bordo durante il riempimento | Quasi lineare, poi fragile | Raggio del bordo, temperatura dello stampo | Bordo cristallizzato |
| Caduta e impatto | Spessore e viscosità intrinseca si sommano | Viscosità intrinseca, raggio della base | La resina è umida |
| Spinta di base | Spessore locale dei montanti | Forma del punzone, raggio della base | Rapporto di imbutitura superiore a 1,5 |
Questi dati mostrano perché aumentare semplicemente lo spessore delle lastre non è sempre la soluzione migliore. La rigidezza del pannello dipende dallo spessore elevato al cubo. Ridurre lo spessore da 0,6 mm a 0,5 mm diminuisce la rigidezza di circa il 42%; aumentarlo da 0,6 mm a 0,7 mm la migliora di circa il 59%. La resistenza all’instabilità per compressione delle pile dipende maggiormente dallo spessore elevato al quadrato: la stessa riduzione comporta quindi un calo di circa il 31%. La resistenza alle crepe sul bordo varia in modo più prossimo alla linearità, ma il tipo di cedimento può cambiare. Al di sotto di un certo spessore, il bordo può passare da uno strappo progressivo a una frattura innescata da piccoli difetti superficiali.
La prima domanda non è quanto debbano essere spesse le lastre, ma quale problema occorre risolvere. Se le pile di vassoi si flettono, il problema riguarda la rigidezza e modificare lo spessore della lastra può essere utile. Tuttavia, anche la resina influisce sul risultato, quindi aumentare lo spessore potrebbe non risolvere le crepe sui bordi durante il riempimento. I dati di trazione secondo la norma ISO 527-3 possono orientare la scelta, ma non forniscono una risposta completa: la prova viene eseguita su un campione piano che non è stato sottoposto a termoformatura.
Il forno è questione di lunghezza, non di impostazioni
Una termoformatrice per PET ha un limite fisso per il tempo di riscaldamento. Questo tempo si calcola dividendo la lunghezza del forno per la velocità di avanzamento della lastra. Con un forno da 2,4 m e un passo di avanzamento di 320 mm, la lastra attraversa 7,5 sezioni. A 20 cicli al minuto, rimane sotto i riscaldatori per 22 secondi. Se lo spessore della lastra aumenta a 0,8 mm e la temperatura del forno resta invariata, il nucleo impiega oltre un terzo di tempo in più a riscaldarsi. In questo intervallo, il tempo di riscaldamento è quasi proporzionale allo spessore della lastra. Oltre 1,5 mm, il calore attraversa la lastra più lentamente e il tempo necessario aumenta più rapidamente.
Aumentare la temperatura non risolverà il problema. L’intervallo di temperatura utile del PET amorfo è ristretto: è di circa 30 K tra l’ammorbidimento sufficiente per la formatura e l’inizio della cristallizzazione. Mentre il nucleo si riscalda, resta poco margine per aumentare la temperatura della superficie. Se i riscaldatori sono impostati troppo in alto e il nucleo non è ancora pronto, la superficie diventa bianca.
I dati di produzione mostrano l’impatto sui costi. Uno stampo a 36 cavità che lavora a 20 cicli al minuto produce 43.200 bicchieri all’ora con una lastra da 0,6 mm. Con lastre da 0,8 mm, la produzione scende a circa 32.400 bicchieri all’ora. Ogni bicchiere richiede un terzo di resina in più e la resa cala del 25%. Macchine, stampi e operatori restano gli stessi.
Lo spessore non può correggere i problemi della resina
Due cause comuni di cedimento dei pezzi sono le lastre umide e le catene polimeriche accorciate. Entrambe possono sembrare problemi di spessore, ma nessuna delle due è causata dallo spessore della lastra.
La viscosità intrinseca delle lastre in PET per termoformatura è generalmente compresa tra 0,70 e 0,80 dL/g. Può essere misurata con il metodo del numero di viscosità previsto dalla norma ISO 1628-5 o con il metodo della viscosità intrinseca previsto dalla norma ASTM D4603. Ogni estrusione accorcia le catene polimeriche. L’aggiunta del 30% di materiale rimacinato interno riduce di solito la viscosità intrinseca della miscela di circa 0,01–0,02 dL/g. In genere, questa riduzione è accettabile. È inoltre possibile essiccare la resina fino a un contenuto di umidità di 50–200 ppm. Un valore di 400 ppm, invece, è troppo elevato. Alle temperature di fusione, l’acqua rompe i legami estere del PET. La viscosità intrinseca può scendere da 0,78 dL/g a 0,70 dL/g: una differenza che può determinare se un bicchiere supera la prova di caduta o se presenta una crepa sul bordo durante il riempimento.
Ecco il problema: il trasformatore utilizza resina umida e i bordi si crepano. Aumenta lo spessore della lastra da 0,6 mm a 0,7 mm e le crepe scompaiono. A quel punto presume che la lastra fosse troppo sottile. Nel frattempo, il costo della resina è aumentato del 17% e l’essiccatore continua a non funzionare. La prova calorimetrica secondo ISO 11357-3 misura la cristallinità, mentre la norma ISO 306 riguarda il comportamento all’ammorbidimento. Queste prove aiutano a spiegare il comportamento del materiale, ma solo una prova di viscosità può indicare se le catene polimeriche si sono accorciate.
La conformità al contatto con gli alimenti dipende anche dalla resina. Ai materiali utilizzati si applicano i requisiti pertinenti del regolamento (CE) n. 1935/2004, del regolamento (UE) n. 10/2011 della Commissione e del titolo 21 del CFR, § 177.1630. Aumentare lo spessore della lastra non modifica la conformità della resina.
Leggere il certificato, non fermarsi al valore nominale
Una termoformatrice per PET non può risolvere i problemi relativi al certificato del materiale e non può controllarlo al posto dell’utilizzatore. Le lastre vengono vendute con uno spessore nominale e una tolleranza, solitamente di ±5%. Per il pezzo, il valore più importante è lo spessore minimo. Per esempio, una lastra da 0,6 mm con una tolleranza di ±0,03 mm può arrivare a soli 0,57 mm. Una zona di questo tipo può trovarsi in corrispondenza di qualsiasi cavità.
Anche le variazioni di spessore della lastra sono importanti. Al centro di una bobina larga 750 mm, lo spessore può essere superiore del 2–4% rispetto ai bordi. In uno stampo a 24 cavità, il bicchiere formato al centro può pesare più di quello prodotto vicino al bordo. La linea di confezionamento può rilevare questa differenza prima del controllo qualità. È un problema legato alla lastra e la sostituzione dello stampo non lo risolve. LITAI Machinery utilizza un banco di scansione per controllare lo spessore della lastra in ingresso, perché una singola misurazione non mostra il profilo completo dello spessore su tutta la larghezza della bobina.
Chiedete al fornitore come viene misurato lo spessore, non limitatevi a leggere il valore riportato nel certificato. La scansione meccanica prevista dalla norma ISO 4593 definisce i punti di misurazione lungo la larghezza della lastra, offrendo una base chiara per il confronto. La norma ASTM D6988 descrive le pratiche di misurazione dello spessore, mentre la norma ISO 291 stabilisce le condizioni di prova per le materie plastiche. Questi metodi aiutano i laboratori a testare lo stesso campione in condizioni uniformi. Il certificato del materiale dovrebbe inoltre riportare il contenuto di gel e la viscosità intrinseca di ogni lotto.
Quando una lastra più spessa peggiora le cose
Usare lastre più spesse non rende sempre più sicuri i pezzi in PET termoformato. Ci sono tre motivi principali.
Innanzitutto, a parità di tempo di riscaldamento, la differenza di temperatura tra la superficie e il nucleo della lastra aumenta con lo spessore. Se il nucleo è più freddo di 20–25 K, la superficie può raggiungere la temperatura di formatura mentre il nucleo resta più freddo. La lastra si comporta allora come se il forno fosse impostato troppo in basso. I bordi risultano meno definiti, nei pezzi rimangono più tensioni e questi tendono a recuperare la forma dopo il rilascio del punzone.
In secondo luogo, un punzone progettato per una lastra da 0,6 mm non può essere semplicemente adattato a una lastra da 0,9 mm. Meno materiale scende lungo le pareti laterali e più materiale confluisce sul fondo. Il pezzo finito pesa di più, ma la base risulta più sottile: l’opposto di quanto ci si aspettava.
In terzo luogo, lo stampo di tranciatura deve essere progettato per uno specifico spessore della lastra. Il gioco tra punzone e matrice viene regolato in base alla lastra. Se una lastra da 0,9 mm viene lavorata con uno stampo progettato per una lastra da 0,6 mm, i bordi potrebbero strapparsi invece di essere tagliati nettamente. Lo strappo può iniziare dal bordo di tenuta del bicchiere.
LITAI Machinery progetta gli utensili di tranciatura in base allo spessore delle lastre indicato nei disegni approvati. Le protezioni della macchina devono essere definite sulla base di una valutazione dei rischi, non del solo spessore della lastra. Le norme pertinenti includono ISO 12100 e IEC 60204-1, oltre ai requisiti applicabili del regolamento (UE) 2023/1230.
Domande frequenti
Qual è lo spessore tipico delle lastre per bicchieri in PET?
Per i bicchieri da bibita fredda si usano lastre da 0,35–0,6 mm. Per i bicchieri rigidi e di fascia alta si impiegano spessori da 0,6–1,0 mm, mentre per i vassoi pesanti si usano lastre da 0,8–1,5 mm. LITAI Machinery produce termoformatrici per spessori da 0,2 a 2,0 mm. Per i bicchieri, però, le possibilità sono più limitate: sotto circa 0,35 mm, il bordo potrebbe non essere abbastanza resistente ai danni durante la separazione dei pezzi impilati, a seconda del design e del rapporto di imbutitura.
Una macchina può lavorare un’ampia gamma di spessori?
No. La macchina può supportare l’intera gamma, ma anche la lunghezza del forno, i punzoni e gli stampi di tranciatura devono essere compatibili con la lastra. Le linee progettate per bicchieri da 0,4 mm richiedono configurazioni di riscaldamento e giochi del punzone diversi da quelli delle linee progettate per vassoi da 1,2 mm. Definite lo spessore della lastra nelle specifiche prima di ordinare gli utensili.
È possibile usare lastre di spessore diverso per i pezzi esistenti senza cambiare lo stampo?
Potrebbe essere possibile, ma solo se le pareti più sottili diventano troppo deboli. Una riduzione dello spessore del 17% diminuisce la rigidezza del pannello di circa il 42%. Un bicchiere prima rigido potrebbe piegarsi sotto il nastro trasportatore del vassoio. Misurate lo spessore della parete prima e dopo la sostituzione del campione e controllate che i bordi non presentino segni di cristallizzazione.
E soprattutto
Lo spessore della lastra dipende dallo spessore richiesto per la parete, dal rapporto di stiramento superficiale e dalle perdite di materiale entro le tolleranze ammesse. Calcolate prima questi valori, quindi scegliete lo spessore della lastra. Se il calcolo è errato, le altre regolazioni della macchina non possono risolvere completamente il problema. Le dimensioni del bordo possono essere controllate con una tolleranza di ±0,2 mm e la temperatura dei riscaldatori con una precisione di ±1 °C, ma la macchina non può aggiungere materiale alla lastra. Sul sito litaimachinery.com sono disponibili disegni, tabelle degli spessori e utensili per bicchieri, vassoi e contenitori in PET e RPET.
Fonti di informazione
ISO 4593:2019 - Misurazione dello spessore di film e lastre mediante scansione meccanica
ASTM D6988 - Spessore dei provini di film plastico
ISO 1183-1 - Densità delle materie plastiche non cellulari, metodo per immersione
ISO 527-3 - Proprietà a trazione di film e lastre
ISO 11357-3 - Temperatura ed entalpia di fusione e cristallizzazione
Viscosità del PET nel solvente previsto dalla norma ISO 1628-5
ASTM D4603 - Determinazione della viscosità intrinseca del PET con viscosimetro capillare in vetro
ISO 306 - Temperatura di rammollimento Vicat
ISO 291 - Atmosfera standard per il condizionamento dei provini di plastica
ISO 12100 — Valutazione dei rischi e riduzione dei rischi per le macchine
IEC 60204-1 — Equipaggiamento elettrico delle macchine; regolamento (UE) 2023/1230
Regolamento (CE) n. 1935/2004 e regolamento (UE) n. 10/2011 della Commissione — materiali a contatto con gli alimenti
FDA · 21 CFR 177.1630 della FDA statunitense - Polimeri PET per il contatto con gli alimenti