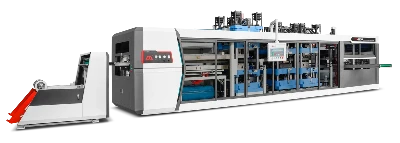

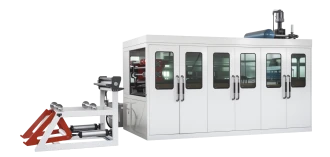
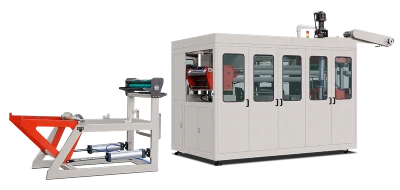

In quanto attrezzatura fondamentale dell’industria moderna degli imballaggi, il funzionamento regolare delle macchine per la produzione di bicchieri in plastica influisce direttamente sull’efficienza produttiva e sulla qualità del prodotto. Una gestione sistematica della manutenzione può prolungare sensibilmente la vita utile delle attrezzature, ridurre il tasso di guasti e migliorare l’efficienza energetica. Sulla base delle pratiche del settore e dei principi della manutenzione delle attrezzature, questo articolo descrive le principali strategie di manutenzione in quattro ambiti: struttura meccanica, impianto idraulico, controllo elettrico e parametri di processo, al fine di prolungare la vita utile delle attrezzature.
I. Manutenzione ottimizzata delle strutture meccaniche
1. Gestione della lubrificazione dei componenti mobili principali
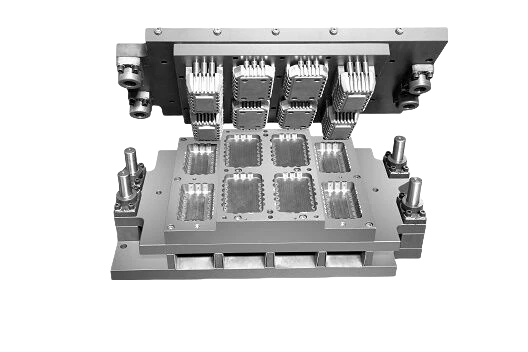
L’unità di serraggio, il sistema di espulsione e il gruppo delle aste di guida della macchina per la produzione di bicchieri in plastica sono componenti mobili sottoposti a carichi elevati e richiedono un programma di lubrificazione articolato. Per l’unità di serraggio, le quattro colonne di guida devono essere pulite ogni giorno per rimuovere i residui d’olio superficiali, lubrificate ogni settimana con grasso al litio al bisolfuro di molibdeno 00# e controllate ogni mese per verificare lo scostamento dal parallelismo mediante allineamento laser (tolleranza ≤0,05 mm). L’esperienza dimostra che l’applicazione rigorosa di queste procedure può ridurre del 60% l’usura delle piastre e moltiplicare da 2 a 3 volte la vita utile dello stampo.
La manutenzione del sistema di espulsione deve dare priorità alla verifica della rettilineità delle aste di espulsione. La flessione deve essere misurata ogni mese con un comparatore; l’asta va sostituita se la flessione supera 0,1 mm. Secondo il caso di studio, il ritardo nella sostituzione di un’asta piegata ha causato la rottura del punzone centrale dello stampo, con perdite economiche dirette superiori a 15.000 dollari.
2. Sostituzione preventiva dei sistemi di trasmissione
La tensione dei sistemi di trasmissione a cinghia deve essere misurata ogni trimestre con un tensiometro per cinghie, mantenendo i valori entro i limiti specificati dal produttore. L’analisi statistica mostra che l’80% dei guasti prematuri delle cinghie è dovuto all’usura da slittamento causata da una tensione insufficiente. Per le trasmissioni a cinghia sincrona, è necessario controllare mensilmente il profilo dei denti e sostituire la cinghia quando l’usura dei denti supera il 15%.
La manutenzione del riduttore richiede il monitoraggio delle condizioni dell’olio e il prelievo di campioni per l’analisi delle particelle ferrose ogni 500 ore di funzionamento. Se il conteggio delle particelle supera i limiti ISO 4406 18/16, l’olio del riduttore deve essere sostituito immediatamente e occorre indagare sulle cause dell’usura. Grazie a questo programma, le aziende del settore degli imballaggi alimentari hanno prolungato gli intervalli tra le revisioni del riduttore da 18 a 36 mesi.
II. Manutenzione approfondita degli impianti idraulici
1. Gestione dinamica della qualità dell’olio
La pulizia dell’olio idraulico influisce direttamente sull’affidabilità dell’impianto e richiede tre livelli di filtrazione: un filtro da 10 μm sulle linee di ritorno al serbatoio, un filtro ad alta pressione da 5 μm per le pompe e un filtro di precisione da 3 μm per le servovalvole. L’esperienza sul campo ha confermato che la vita utile dei componenti idraulici dell’impianto può triplicare rispetto a quella iniziale.
La temperatura ottimale dell’olio deve essere compresa tra 40 e 50 °C. Se supera i 60 °C, controllare immediatamente il sistema di raffreddamento. In un caso di riparazione, la formazione di incrostazioni nelle serpentine di raffreddamento ha causato un surriscaldamento costante, che ha portato al grippaggio e al guasto della pompa idraulica entro tre mesi. Si raccomanda di effettuare ogni due anni prove di pressione per verificare la presenza di incrostazioni e controllare la sezione di scarico.
2. Sostituzione periodica delle guarnizioni
La sostituzione delle guarnizioni dei cilindri idraulici deve essere programmata in base alla pressione e alla temperatura di esercizio. Le guarnizioni a U negli impianti ad alta pressione (>21 MPa) devono essere sostituite ogni 2.000 ore, mentre negli impianti a media o bassa pressione l’intervallo può essere prolungato a 4.000 ore. Questa procedura ha ridotto le perdite interne di un’azienda dal 15% a meno del 3%.
Gli O-ring dei raccordi delle tubazioni devono essere sostituiti ogni volta che vengono smontati; prima dell’installazione, applicare un lubrificante a base di olio idraulico. Il riutilizzo può aumentare di otto volte il rischio di perdite rispetto all’impiego di componenti nuovi. Si raccomandano guarnizioni in gomma fluorurata, che offrono una resistenza alla temperatura superiore del 40% rispetto alla gomma nitrilica standard.
III. Manutenzione intelligente degli impianti elettrici
1. Gestione del ciclo di vita dei componenti principali
I contattori e i relè richiedono il monitoraggio dell’usura dei contatti e misurazioni mensili della temperatura a infrarossi. Se la temperatura supera i 25 °C, devono essere sostituiti immediatamente. Secondo le statistiche aziendali, una sostituzione tempestiva può prevenire l’80% dei guasti da bruciatura dei motori.
La manutenzione dei servoazionamenti deve dare priorità alle ventole di raffreddamento: i cuscinetti vanno sostituiti ogni 5.000 ore e le unità ogni 20.000 ore. In un caso di studio, il ritardo nella sostituzione del cuscinetto di una ventola ha causato il surriscaldamento e il danneggiamento di un modulo IGBT, con costi di riparazione pari fino al 30% del valore dell’attrezzatura.
2. Ispezione periodica dell’impianto di messa a terra
Misurare ogni trimestre la resistenza di terra con un misuratore dedicato e assicurarsi che il valore sia inferiore a 4 Ω. L’esperienza aziendale dimostra che una messa a terra corretta può ridurre del 50% il tasso di guasti elettrici e limitare le interferenze elettromagnetiche sul sistema di controllo. Le barre di terra in rame offrono una maggiore resistenza alla corrosione rispetto alle alternative in acciaio.
IV. Gestione ottimizzata dei parametri di processo
1. Controllo preciso della temperatura
Le zone di riscaldamento richiedono una strategia di controllo per segmenti, che imposti temperature graduali in base alle diverse sezioni del cilindro. Grazie al monitoraggio della temperatura a infrarossi, un’azienda ha ridotto le oscillazioni da ±10 °C a ±3 °C, migliorando del 40% l’uniformità del materiale fuso. Si raccomanda di calibrare le termocoppie ogni sei mesi e di sostituirle immediatamente se lo scostamento supera ±2 °C.
2. Regolazione dinamica della pressione dell’impianto
La forza di serraggio deve essere calcolata dinamicamente in base alle dimensioni dello stampo, poiché una forza eccessiva può deformare la piastra. Un caso di studio ha mostrato che l’uso prolungato di una forza di serraggio eccessiva può causare una deformazione permanente della piastra, con costi di riparazione superiori a 30.000 dollari. Si raccomanda di monitorare la pressione con sensori, mantenendo la forza di serraggio entro il 110% del valore teorico.
controllo della servovalvola, l’impostazione della pressione di iniezione dovrebbe seguire il principio «lento-veloce-lento» per ottenere un profilo di pressione preciso. Ottimizzando la curva di pressione, un’azienda ha ridotto la percentuale di bave dall’8% all’1,5% e ha diminuito il consumo energetico.
Pratiche innovative per i sistemi di manutenzione.
1. Realizzazione di una piattaforma digitale per la manutenzione;
Implementare sistemi di gestione dello stato di salute delle attrezzature che integrino l’analisi delle vibrazioni, il monitoraggio dell’olio e i dati di controllo della temperatura. Un’azienda ha raggiunto una precisione dell’85% nella previsione dei guasti e ha ridotto del 60% i tempi di fermo non pianificati grazie a questo sistema. Si raccomanda di utilizzare terminali mobili per la pianificazione in tempo reale degli interventi e la gestione a ciclo chiuso degli ordini di manutenzione.
2. Potenziamento delle competenze del personale addetto alla manutenzione
Istituire un sistema di formazione su tre livelli, che integri teoria, pratica e certificazione, per sviluppare competenze di manutenzione integrate in ambito elettromeccanico e idraulico. Secondo i dati aziendali, i tecnici formati con un programma sistematico possono ridurre del 40% i tempi di diagnosi e risoluzione dei guasti e migliorare del 35% la precisione nella sostituzione dei ricambi. Per potenziare la capacità di risposta alle emergenze, si raccomandano esercitazioni di manutenzione interdipartimentali con cadenza trimestrale.
Conclusione:
Prolungare la vita utile dei macchinari per la produzione di bicchieri in plastica è un’attività ingegneristica sistematica, che richiede un approccio integrato alla progettazione delle attrezzature, ai protocolli di manutenzione, alle competenze del personale e ad altri aspetti. La strategia di manutenzione descritta in questo articolo consente a un’azienda di aumentare la vita utile media delle attrezzature da 8 a 12 anni e di ridurre del 35% i costi di manutenzione per unità di prodotto. Nel contesto dell’Industria 4.0, la combinazione tra tecnologia IoT e manutenzione predittiva diventerà una nuova frontiera nella gestione delle attrezzature, offrendo solide basi per la sostenibilità dell’industria degli imballaggi in plastica.